Hizmet Bölgesi
Düzce OSB ve Çevresine Bolu Hattından Platform Sevkiyatı
Düzce, Bolu'nun batı komşusu ve aynı otoyol koridorunun bir sonraki durağıdır; bu yüzden iki ilin sanayi bölgeleri arasında makine hareketi doğal bir akış üzerinde ilerler. Düzce'nin organize sanayi dokusu Bolu'dan farklı bir profil taşır: otomotiv yan sanayi, metal işleme, plastik ve kauçuk üretimi ile makine imalatı ağırlıklıdır. Bu tesislerin yüksekte çalışma ihtiyacı da buna göre şekillenir — köprü vinç rayları, pres ve enjeksiyon makinelerinin üst bakımı, çatı altı aydınlatma, aspirasyon ve basınçlı hava hatları. Bolu tarafından bakıldığında Düzce'ye sevkiyatın en belirgin avantajı, dağ geçişinin bu yönde devrede olmamasıdır; batıya doğru giden hat, kış aylarında doğu yönüne göre daha az kısıt üretir. Bu sayfa, Düzce ve çevresindeki sanayi tesislerine Bolu hattından yapılan makine sevkiyatının nasıl kurulduğunu, tesis tiplerine göre makine seçimini ve iki il arasındaki lojistik ilişkiyi anlatır.
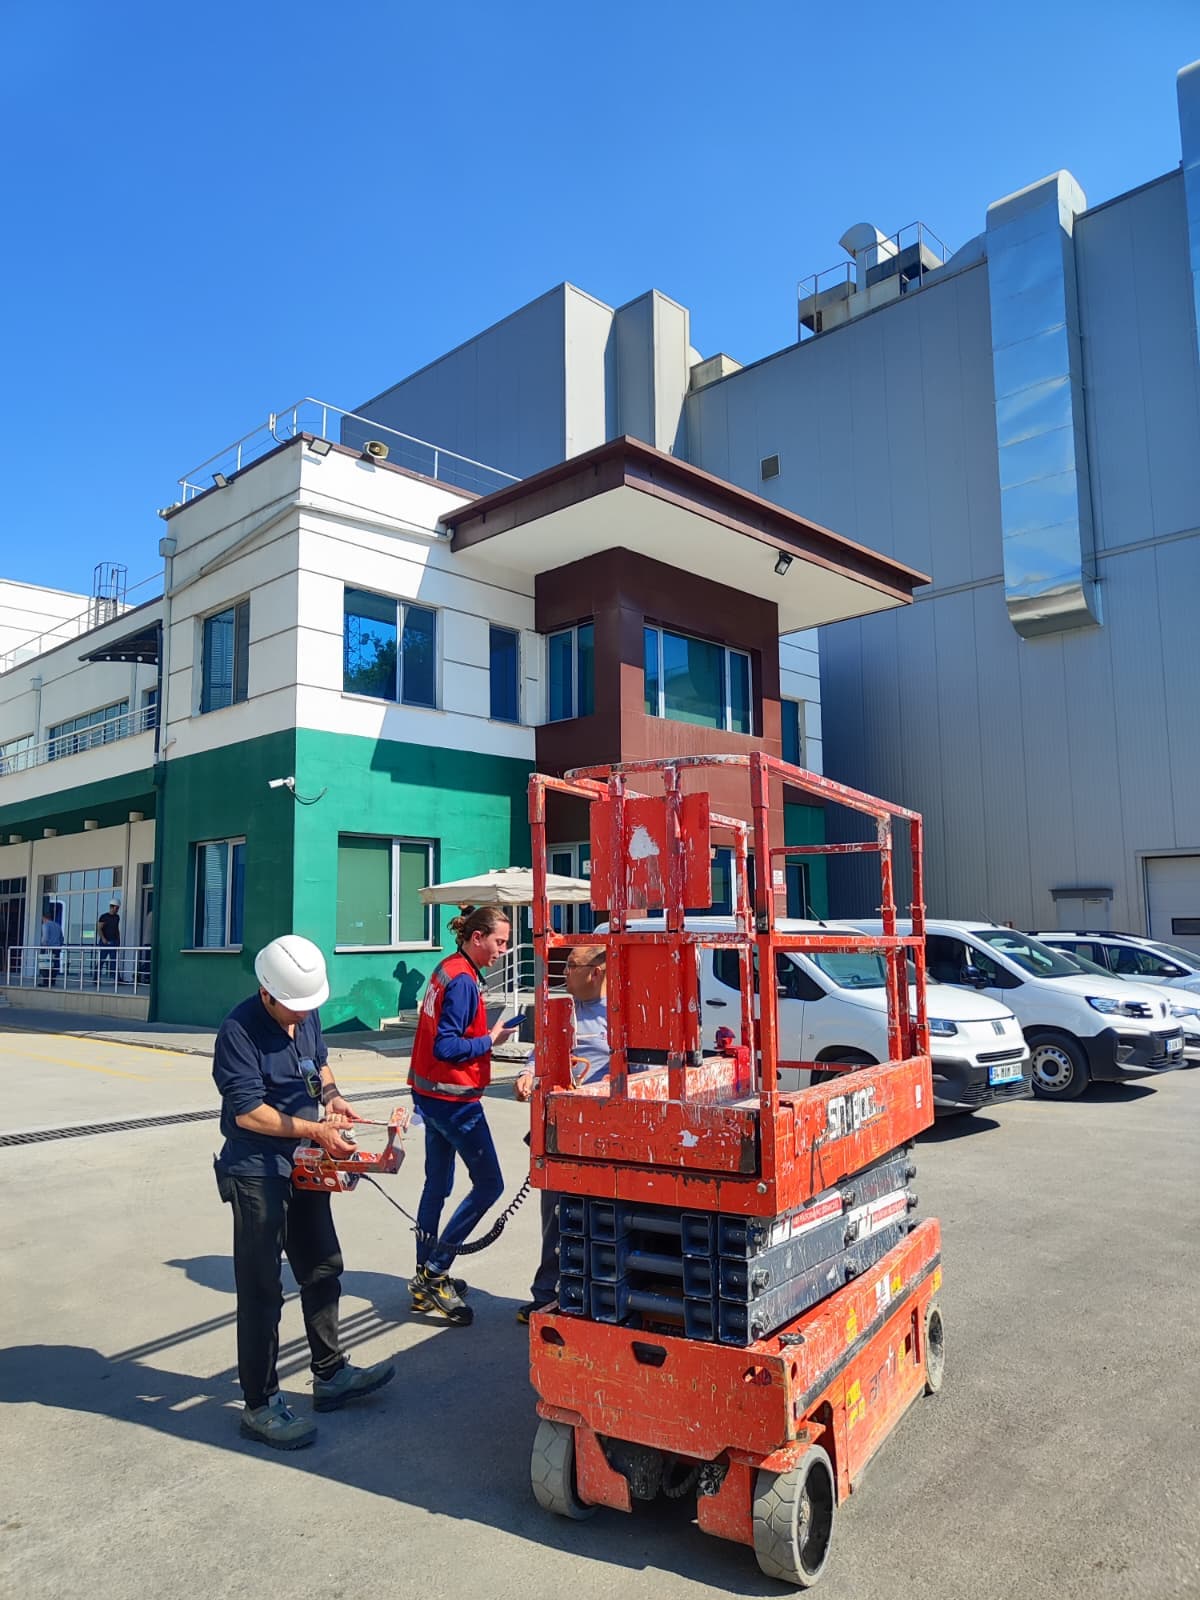
Metal işleme tesislerinde köprü vinç ve çatı altı işleri
Metal ve makine imalatı yapan tesislerin ortak yüksek nokta ihtiyacı köprü vinç hattıdır: ray hizası kontrolü, kedi arabası bakımı, besleme hattı ve tampon kontrolleri. Bu işler üretim durdurulmadan yapılamaz çünkü vincin kendisi devre dışı bırakılır. Platform seçiminde belirleyici olan, sepetin ray hizasına yandan yaklaşabilmesidir — bu nedenle eklemli modeller makaslı modellere göre çoğu zaman daha uygundur. Zemin genellikle sağlam betondur ve makine konumlandırması sorun çıkarmaz; asıl planlama konusu, vincin durdurulabileceği zaman aralığıdır.
Plastik ve kauçuk üretiminde ısı ve koku faktörü
Enjeksiyon ve ekstrüzyon hatlarının bulunduğu üretim alanlarında ortam sıcaklığı ve proses kaynaklı koku, çalışma konforunu doğrudan etkiler. Bu alanlarda yüksekte çalışma çoğunlukla havalandırma hattı, aspirasyon kanalı ve aydınlatma bakımı için gerekir. Kapalı alan olduğu için akülü makine kullanılır; makinenin konumlanacağı noktanın sıcak yüzeylerden ve hareketli hatlardan yeterince uzak olması aranır. Sıcak bölümlerde çalışma süresi ekibin dayanma süresine göre bölünür ve kiralama süresi buna göre hesaplanır.
Otomotiv yan sanayide dar hat aralıkları
Otomotiv yan sanayi tesislerinde üretim hatları birbirine yakın konumlandırılır ve hat araları dar olabilir. Bu, makine seçiminde yüksekliği ikinci plana atıp gövde ölçüsünü öne çıkarır: hat arasına girebilen kompakt bir makine, giremeyecek kadar büyük bir modelin sağlayacağı ekstra yükseklikten daha değerlidir. Uygulamamız, sipariş aşamasında hat aralığı ve makine geçiş güzergâhı ölçüsünü sormaktır. Bu ölçü alınmadan gönderilen makine, tesise varır ama çalışma noktasına ulaşamaz.
İki il arası sevkiyatın günlük ritmi
Bolu ile Düzce arasındaki mesafe, aynı gün içinde gidiş-dönüş yapmayı mümkün kılar ve bu, sevkiyat planlamasında somut esneklik yaratır: sabah bir tesise makine bırakan araç, öğleden sonra başka bir tesisten biten makineyi alarak dönebilir. Bu ritim, standart sınıf makinelerde teslim süresini kısaltır. Ağır sınıf ekipmanda ise organizasyon ayrı planlanır. Talebinizi alırken makine sınıfını ve tarih esnekliğinizi sormamızın nedeni, sizi bu günlük ritme bağlayabilmek ve nakliye maliyetini paylaştırabilmektir.
Kış koşullarının batı yönünde daha sınırlı etkisi
Bolu'dan batıya, yani Düzce yönüne yapılan sevkiyatlarda dağ geçişinin kış kısıtları devreye girmez; bu, kasım-mart döneminde belirgin bir planlama avantajıdır. Yine de bölgenin kendi iklimi göz ardı edilmez — yoğun yağış ve sis günleri ağır araç hızını etkiler ve saha içindeki dış alan çalışmalarını sınırlayabilir. Kış planlamasında uygulamamız, iç mekân işlerinde standart randevu düzenini sürdürmek, dış saha işlerinde ise hava penceresine göre esnek gün bırakmaktır.
Düzce sanayisinde tesis tipi ve makine eşlemesi
Bölgedeki sanayi profili, makine seçiminde tekrar eden bir örüntü oluşturur. Tablo, en sık kurduğumuz eşleşmeyi ve planlamada belirleyici olan koşulu gösterir.
| Tesis tipi | Tipik iş | Makine tercihi | Planlamayı belirleyen |
|---|---|---|---|
| Metal işleme / makine imalatı | Köprü vinç rayı bakımı | Akülü eklemli | Vincin durdurulabildiği aralık |
| Otomotiv yan sanayi | Hat üstü ekipman bakımı | Kompakt akülü makaslı | Hat arası genişliği |
| Plastik / kauçuk üretimi | Havalandırma ve aspirasyon | Akülü eklemli | Ortam sıcaklığı |
| Depo ve lojistik yapısı | Raf ve aydınlatma | Akülü makaslı 12-16 m | Koridor ölçüsü |
| Dış saha ve cephe | Cephe, tabela, çatı | Dizel eklemli | Hava penceresi |
Vinç durdurma planı: üretimi en az etkileyen kurgu
Köprü vinç bakımı, metal işleme tesislerinde üretimi en doğrudan etkileyen yüksekte çalışma kalemidir; çünkü vinç durduğunda malzeme akışı da durur. Bu yüzden planlamayı işin süresinden değil, vincin durabileceği aralıktan başlatırız. Tesisin birden fazla vinci varsa iş sırayla yapılır ve her seferinde yalnızca biri devre dışı kalır; tek vinçli tesislerde ise bakım, üretimin doğal olarak durduğu vardiya dışı saatlere veya haftalık kapanış gününe yazılır.
Bu kurgunun pratikteki karşılığı, makinenin sahada bulunma süresinin işin süresinden uzun olabilmesidir. Vinç sadece belirli saatlerde durabiliyorsa makine o saatleri beklemek zorundadır. Böyle durumlarda kiralamayı günlük değil, çok günlü planlamak hem daha ucuz hem daha rahat olur; makine sahada kalır, her gün ayrılan pencerede çalışılır ve üretim hiç kesilmez.
Komşu il avantajı: aynı gün gidiş-dönüş
Bolu ile Düzce arasındaki yakınlık, makine kiralamada çoğu zaman fark edilmeyen bir esneklik sağlar: iki il aynı sefer planına sığar. Bunun en somut faydası acil taleplerde görülür — arıza kaynaklı bir ihtiyaç bildirildiğinde, bölgeye zaten çıkmış bir aracın güzergâhına eklenmek çoğu zaman mümkündür ve bekleme süresi belirgin biçimde kısalır.
İkinci fayda iade tarafındadır. Biten bir kiralamada makinenin alınması için özel sefer düzenlemek yerine, komşu ile giden bir aracın dönüşüne bağlamak hem hızlı hem ekonomiktir. Bunun için tek gereken, iade tarihini son güne bırakmamanızdır; birkaç gün önceden bildirilen iade, mevcut seferlerle eşleşme şansı bulur. Son dakika iadeleri de alırız ama o alım için ayrı araç planlanır ve fark hesaba yansır.
Sık sorulan sorular
Düzce'deki tesisimize Bolu'dan makine gelmesi süreyi uzatır mı?
Kayda değer biçimde uzatmaz; iki il aynı koridor üzerinde ve aynı sefer planı içinde değerlendirilir. Standart sınıf makinelerde aynı gün gidiş-dönüş mümkündür, bu da teslim ve iade esnekliğini artırır. Sürenin uzayabileceği tek durum ağır sınıf ekipman taleplerdir; bunlar özel araç ve organizasyon gerektirdiği için tarihleri ayrı planlanır. Kış aylarında ise bu yön avantajlıdır — dağ geçişinin kış kısıtları batı yönündeki sevkiyatlarda devreye girmez. Talebinizi alırken makine sınıfını sormamızın nedeni, size gerçekçi bir gün verebilmektir.
Köprü vinç bakımı için üretimi kaç saat durdurmamız gerekir?
Bu, işin kapsamına ve vinç sayınıza bağlıdır ama planı üretimden değil, vincin durabileceği aralıktan kurmak gerekir. Birden fazla vinciniz varsa iş sırayla yapılır ve her seferinde yalnızca biri devre dışı kalır; üretim yavaşlar ama durmaz. Tek vinçli tesislerde ise bakımı vardiya dışı saatlere veya haftalık kapanış gününe yazmak en temiz çözümdür. Bu durumda makine sahada işin süresinden daha uzun kalır çünkü çalışma penceresini bekler; kiralamayı çok günlü planlamak bu senaryoda hem daha ucuz hem daha rahattır.
Üretim hatlarımızın arası dar; makine geçebilir mi?
Ölçüyü karşılaştırmadan söyleyemeyiz ama çözüm hemen her zaman vardır. Sizden istediğimiz iki bilgi, makinenin geçeceği en dar noktanın net genişliği ve çalışma noktasının yerden yüksekliğidir. Dar hat araları için üretilmiş kompakt makaslı modeller yaklaşık bir metre bandındaki gövde genişlikleriyle çoğu hattan geçer. Geçemiyorsa alternatif, makinenin hattın dışından uzun bomlu bir eklemli modelle çalışma noktasına yandan ulaşmasıdır. Bu ölçü konuşmasını sipariş aşamasında yapmak, tesise varmış ama çalışma noktasına ulaşamayan bir makineden çok daha ucuzdur.
Sıcak üretim alanımızda çalışma süresi nasıl hesaplanıyor?
Sınırlayıcı olan makine değil, sepette çalışan ekiptir. Enjeksiyon ve ekstrüzyon hatlarının bulunduğu alanlarda tavan altı sıcaklığı yerden hissedilenin belirgin üzerindedir; bu yüzden çalışma sürekli değil, periyotlar hâlinde yapılır ve aralarda dinlenme verilir. Planlama açısından anlamı şudur: sıcak bölümdeki bir iş, aynı yükseklikteki normal bir depo işinden uzun sürer ve kiralama süresi buna göre hesaplanmalıdır. Mümkünse hattın durduğu ve bölümün soğuduğu bir pencerede çalışmak en verimli çözümdür; üretim takviminizde böyle bir aralık varsa işi oraya yazmanızı öneririz.
Acil arıza durumunda ne kadar sürede makine gönderebilirsiniz?
Düzce, komşu il olması nedeniyle acil taleplerde avantajlı bir adrestir: bölgeye zaten çıkmış bir aracın güzergâhına eklenmek çoğu zaman mümkündür ve bekleme kısalır. Size verdiğimiz cevap her zaman o günün gerçek durumuna dayanır — hangi araç nerede, hangi makine müsait ve sizin ihtiyacınız hangi sınıf. Standart sınıf bir platform için aynı gün çözüm çoğu durumda üretilebilir; ağır ve özel ekipmanda ise hazırlık süresi gerekir ve bunu açıkça söyleriz. Acil talep verirken çalışma yüksekliğini ve erişim koşulunu ilk mesajda paylaşmanız, sürecin en hızlı tarafıdır.
Kiralamamız bitti; makineyi ne zaman aldırmalıyız?
İade tarihini son güne bırakmamanızı öneririz. İki il arasındaki günlük araç hareketi sayesinde, birkaç gün önceden bildirilen bir iade mevcut bir sefere bağlanabilir ve hem hızlı hem ekonomik olur. Son dakika bildirilen iadelerde ise alım için ayrı araç planlamak gerekebilir ve bu fark hesaba yansır. Uygulamamız, iade gününden bir gün önce sizi arayıp teyit etmektir; kiralamayı uzatmak isterseniz o görüşmede söylemeniz yeterlidir, randevu ileri alınır ve kiralama kesintisiz devam eder.
Diğer Hizmet Bölgelerimiz
İhtiyacınızı birlikte netleştirelim
Saha bilgilerinizi paylaşın, doğrulanabilir teklif hazırlayalım.
Model, kapasite, belge, operatör, nakliye, teslimat ve ücret; güncel uygunluk kontrolünden sonra yazılı teklif ve sözleşmede kesinleşir.